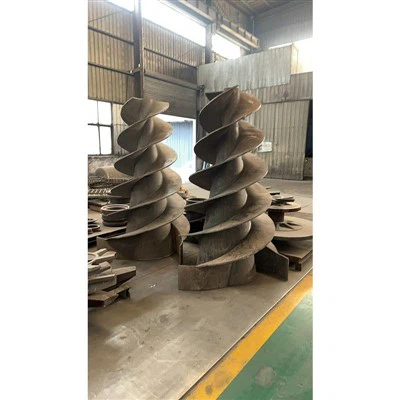
Привет! Как поставщик литья из специальной стали, я очень рад познакомить вас с производственным процессом литья из специальной стали. Это увлекательный путь от сырья до конечной высококачественной продукции, отвечающей различным промышленным потребностям.
1. Проектирование и планирование
Весь процесс начинается с проектирования и планирования. Здесь мы встречаемся с нашими клиентами, чтобы понять их конкретные требования. Будь тоОтливки из коррозионностойкой сталидля морского применения илиОтливки из жаропрочной сталидля электростанции нам нужно правильно продумать каждую деталь.
Мы используем современное программное обеспечение для 3D-моделирования для создания виртуальной модели отливки. Это помогает нам визуализировать конечный продукт, проверить наличие конструктивных недостатков и внести необходимые коррективы, прежде чем двигаться дальше. Мы также учитываем такие факторы, как требуемые механические свойства, размер и форма отливки, а также объем производства. После завершения проектирования мы создаем подробный производственный план, в котором описываются все этапы и сроки.
2. Выбор сырья
Выбор правильного сырья имеет решающее значение для качества отливок из специальной стали. Мы поставляем высококачественные стальные сплавы от проверенных поставщиков. Состав этих сплавов тщательно выбирается с учетом конкретных свойств, необходимых для отливки. Например, если мы делаемИзносостойкие стальные отливкидля горнодобывающего оборудования мы будем использовать сплавы с высоким содержанием углерода и хрома для повышения твердости и износостойкости.
Мы проводим строгие проверки качества сырья, чтобы убедиться, что оно соответствует нашим стандартам. Сюда входит химический анализ для проверки состава сплава, а также физические испытания для проверки таких показателей, как плотность и твердость. Только после прохождения этих испытаний мы переводим сырье на следующий этап производства.
3. Плавка и рафинирование
Следующий этап – плавка и очистка сырья. Для плавки стальных сплавов мы используем электродуговые или индукционные печи. Эти печи могут достигать чрезвычайно высоких температур, что позволяет стали плавиться быстро и равномерно.
В процессе плавки мы добавляем различные легирующие элементы для корректировки химического состава стали. Мы также используем методы очистки для удаления примесей, таких как сера, фосфор и кислород. Это важно, поскольку примеси могут существенно повлиять на механические свойства и качество отливки. Мы используем такие методы, как ковшовое рафинирование и вакуумную дегазацию, для получения стального расплава высокой чистоты.
4. Молдинг
Когда сталь расплавлена и очищена, наступает время формовки. Мы можем использовать несколько методов формования, в зависимости от сложности и размера отливки. Одним из наиболее распространенных методов является литье в песок. При литье в песок мы создаем форму, используя песок и образец отливки. Модель обычно изготавливается из дерева, пластика или металла.
Сначала покрываем выкройку разделительным составом, чтобы песок не прилипал. Затем насыпаем песок вокруг выкройки, чтобы создать полость формы. После этого убираем выкройку, оставляя после себя полость по форме отливки. Мы также создаем каналы в форме для стекания расплавленной стали и выхода газов в процессе заливки.


Еще один метод, который мы используем, — это литье по выплавляемым моделям, которое подходит для изготовления сложных и высокоточных отливок. При литье по выплавляемым моделям мы сначала создаем восковую модель отливки. Затем мы несколько раз погружаем восковую модель в керамический раствор, чтобы вокруг нее образовалась керамическая оболочка. После того как керамическая оболочка высохнет, вытапливаем воск, оставляя после себя полость по форме отливки.
5. Заливка
После того как форма готова, в полость формы заливаем расплавленную сталь. Нам нужно быть очень осторожными в процессе заливки, чтобы сталь полностью и равномерно заполнила форму. Температура и скорость заливки являются решающими факторами. Если температура слишком низкая, сталь может затвердеть до заполнения всей формы, что приведет к получению неполных отливок. Если температура слишком высокая, это может вызвать такие проблемы, как чрезмерная усадка и пористость.
Мы используем системы разливки, которые предназначены для контроля потока расплавленной стали. Эти системы включают в себя такие вещи, как ковши, направляющие и ворота. Мы также принимаем меры предосторожности, чтобы предотвратить попадание воздуха и примесей в процессе заливки.
6. Затвердевание и охлаждение
Как только расплавленная сталь заливается в форму, она начинает затвердевать. Процесс затвердевания является сложным и включает в себя образование кристаллов и выделение скрытого тепла. Нам необходимо контролировать скорость охлаждения, чтобы гарантировать правильное затвердевание отливки и развитие желаемой микроструктуры.
Если скорость охлаждения слишком высокая, в отливке могут возникнуть внутренние напряжения и трещины. Если скорость охлаждения слишком низкая, зерна стали могут вырасти слишком крупными, что может снизить механические свойства отливки. Мы используем различные методы для контроля скорости охлаждения, например, изолируем форму или используем каналы охлаждения.
7. Удаление из формы
После того как отливка затвердела и остыла до подходящей температуры, вынимаем ее из формы. При литье в песок мы просто разбиваем песчаную форму, чтобы освободить отливку. При литье по выплавляемым моделям мы разбиваем керамическую оболочку, чтобы получить отливку.
После того, как отливка вынута из формы, в ней могут остаться излишки материала, такие как литники, желоба и стояки. Чтобы удалить лишние детали, мы используем режущие инструменты, такие как пилы и шлифовальные машины.
8. Термическая обработка
Термическая обработка является важным этапом производства отливок из специальных сталей. Это помогает улучшить механические свойства отливки, такие как твердость, прочность и ударная вязкость. Мы можем использовать несколько процессов термообработки, включая отжиг, закалку и отпуск.
Отжиг – это процесс нагрева отливки до высокой температуры и последующего медленного охлаждения. Это способствует снятию внутренних напряжений, уточнению зеренной структуры и улучшению обрабатываемости отливки. Закалка включает нагрев отливки до высокой температуры, а затем быстрое ее охлаждение в закалочной среде, такой как вода, масло или воздух. Закалка позволяет значительно повысить твердость отливки. Закалка – это процесс нагрева закаленной отливки до более низкой температуры с последующим ее медленным охлаждением. Закалка помогает уменьшить хрупкость, вызванную закалкой, и повысить ударную вязкость отливки.
9. Обработка и отделка
После термообработки отливке могут потребоваться некоторые операции механической обработки и отделки для достижения желаемых размеров и качества поверхности. Мы используем различные процессы обработки, такие как токарная обработка, фрезерование, сверление и шлифование, чтобы удалить остатки материала и придать отливке требуемую форму.
Мы также выполняем отделочные работы, такие как пескоструйная обработка, полировка и нанесение покрытия. Пескоструйная обработка помогает очистить поверхность отливки и улучшить ее адгезию к покрытию. Полировка может придать отливке гладкую и блестящую поверхность. Покрытие может обеспечить дополнительную защиту от коррозии, износа и других факторов окружающей среды.
10. Проверка качества
Прежде чем отливка будет готова к отправке заказчику, мы проводим комплексную проверку качества. Мы используем различные методы контроля, включая визуальный осмотр, измерение размеров, неразрушающий контроль (NDT) и механические испытания.
Визуальный осмотр используется для проверки наличия поверхностных дефектов, таких как трещины, пористость и включения. Измерение размеров используется для обеспечения соответствия отливки требуемым размерам и форме. Методы неразрушающего контроля, такие как ультразвуковой контроль, магнитопорошковый контроль и рентгенографический контроль, используются для обнаружения внутренних дефектов, которые могут быть не видны невооруженным глазом. Механические испытания, такие как испытания на растяжение и твердость, используются для проверки механических свойств отливки.
Если в ходе проверки качества обнаружены какие-либо дефекты, мы предпринимаем корректирующие действия. Это может включать повторную механическую обработку отливки, проведение дополнительной термообработки или даже списание отливки, если дефект слишком серьезен.
11. Упаковка и доставка
После того как отливка проходит проверку качества, мы тщательно ее упаковываем, чтобы не повредить при транспортировке. Мы используем соответствующие упаковочные материалы, такие как деревянные ящики, полиэтиленовую пленку и пенопластовые вставки.
Мы также маркируем посылку важной информацией, такой как название продукта, размер, количество и пункт назначения. Затем мы организуем доставку к месту нахождения клиента. Мы работаем с надежными транспортными компаниями, чтобы гарантировать, что отливки будут доставлены вовремя и в хорошем состоянии.
Итак, вот вкратце технологический процесс производства литья из специальной стали. Как поставщик, мы стремимся предоставлять высококачественные отливки из специальной стали, отвечающие разнообразным потребностям наших клиентов. Если вы ищете отливки из специальной стали, будь тоОтливки из коррозионностойкой стали,Отливки из жаропрочной стали, илиИзносостойкие стальные отливки, не стесняйтесь обращаться к нам, чтобы узнать цену и обсудить ваши конкретные требования. Мы здесь, чтобы помочь вам найти лучшие решения для ваших проектов.
Ссылки
- Справочник по металлам: литье, ASM International
- Справочник по стальному литью, Американское общество сталелитейщиков
- Современные технологии литья, различные отраслевые публикации